3D 打印服务
按零件的精度、尺寸与用途匹配设备与材料。光固化为主,单件打样到小批量生产都能接,含后处理与表面工艺。
提供打印、三维人工建模与扫描建模服务。先确认数据与用途,再衔接成型和后处理,让制作环节保持连贯。
按零件的精度、尺寸与用途匹配设备与材料。光固化为主,单件打样到小批量生产都能接,含后处理与表面工艺。
按图纸、照片或实物尺寸重建三维模型。原始数据缺失、损坏或不可用时,由工程师手工建模补齐,并顺带做可制造性检查。
用三维扫描把实物数字化,适合逆向工程、文物与考古记录、复杂曲面件。扫描得到点云后再做模型修复,可直接打印或存档。
大型工业设备参展,实物运输成本高、周期长,客户也不可能把几米到几十米的产品搬到现场。我们按比例制作缩小版展示模型,常见缩放到 1 米级,可拆装、可运输、可长期陈列。
同一个模型,摆在户外展场和摆在展厅里,材料选择完全不同。下面是我们按实际项目总结出来的对应关系。
| 展示场景 | 推荐材质 | 推荐工艺 | 说明 |
|---|---|---|---|
| 户外长期陈列 | ASA / PC 工程塑料、铝合金、不锈钢 | FDM 大尺寸、SLM 金属、SLS + 耐候喷涂 | 必须考虑紫外线与温差。普通光敏树脂长期日晒会发黄发脆,即使加抗 UV 清漆也只能延缓,不建议用于户外。 |
| 室内静态展示 | 光敏树脂(标准 / 高细节)、尼龙 PA12 | SLA 光固化、SLS | 细节还原最好、成本可控,喷漆后外观接近真实设备。展厅、展台与客户接待区的首选。 |
| 动态演示 | 尼龙 PA12 / 玻纤增强、ABS、PC,配合金属轴件 | SLS、FDM + 机加工金属件 | 可转动、可升降、可拆装的机构需要韧性与耐磨性,承力部位改用金属。需要通电演示的,预留走线槽与电池仓。 |
| 高细节 / 透明件 | 透明树脂、耐高温树脂 | SLA + 抛光 | 用于展示内部结构、指示窗或透视剖面,可做全透明或半透磨砂。 |
| 大尺寸外壳 | 碳纤维增强尼龙、PETG | FDM 大尺寸 | 分段打印后拼接,兼顾单件重量与运输体积,方便搬运与现场组装。 |
重建三维模型,按比例缩放并拆分为可拼装模块。
3–7 天按场景匹配材质,大件分段打印,预留装配余量。
3–7 天去层纹、补土找平,分段件拼接并校正形位。
2–4 天喷漆、电镀或透明处理,颜色先打样确认。
2–5 天装配可动件,贴 LOGO 水晶贴,附介绍与型号标识。
1–2 天按你的品牌视觉定制水晶滴胶贴,贴在机身、控制面板与底座上。展会现场远看是标识,近看有质感。
随箱附产品介绍页、型号铭牌与关键参数卡,方便展会现场讲解,也方便客户自己看。
按拆装模块定制内衬,木箱或航空箱包装,支持直接发往展会城市,现场开箱即可组装。
从产线需求倒推自研的桌面级光固化设备。我们用它们打样,也对外销售——机器好不好用,我们自己的车间每天都在验证。
自研这条路是从 2013 年底开始的。每一代机型解决的问题,都成了下一代的基础。
2013 年底诞生并投入生产。这是我们自己做设备的起点,也是后面所有机型的基础平台。
在 UM1 的基础上迭代出 DLP 系列桌面机,产品取得多项专利,设备出口多个国家,并在多个国家设立了代理商。
玄跃 1 Pro(8.9 英寸)与玄跃 1 Ultra(13.6 英寸),以及 U Do、U M 系列机型,面向精细手板、齿科、珠宝与小批量生产场景。
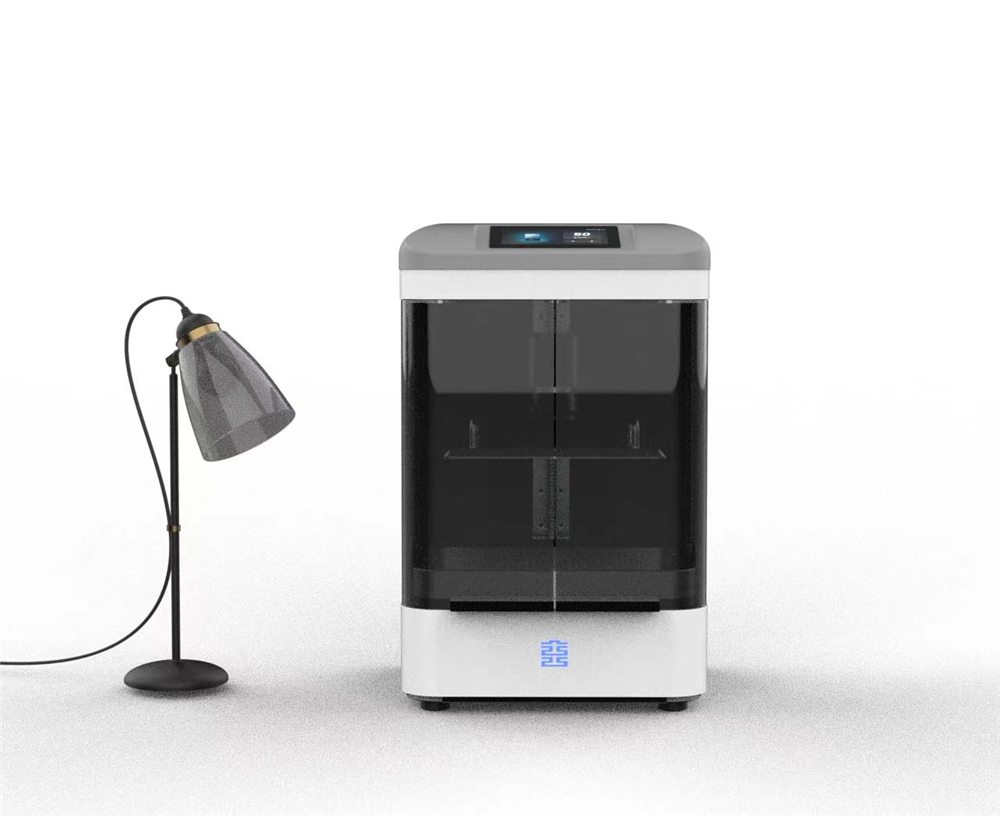
8K 分辨率桌面级光固化打印机,8.9 英寸曝光屏。机身紧凑,可放在办公桌或小型工作间,用于精细手板、齿科与珠宝类高精度打印。
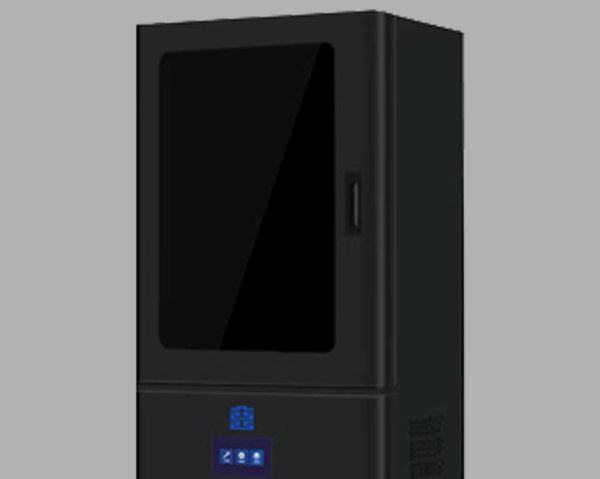
8K 分辨率桌面级光固化打印机,13.6 英寸曝光屏。采用更大尺寸的曝光屏,适合一次打一整版零件的小批量场景。
系列机型,覆盖多种规格配置。具体幅面、分辨率与成型尺寸详见产品手册,也可以直接联系我们索取。
系列机型,覆盖多种规格配置。具体幅面、分辨率与成型尺寸详见产品手册,也可以直接联系我们索取。
激光逐层扫描光敏树脂,层厚可做到 0.05 mm。表面细腻、细节还原好,是外观手板、精密装配验证与透明件的首选。缺点是树脂件长期耐候性与韧性不如工程塑料,不建议直接做承力结构件。
粉末床熔融,未烧结的粉末天然充当支撑,因此悬空结构、内部流道、活动关节都能一体成型。尼龙件韧性和耐磨性接近注塑件,是功能验证与中小批量生产的性价比之选。
激光熔化金属粉末,可用于复杂金属结构与随形流道。致密度参考值为 99.5% 以上,需结合材料、工艺与检测条件确认;可按要求衔接机加工、热处理和表面处理。冷却效果以具体模具验证结果为准。
FDM 用熔融挤出成型,最大可做到 1000 mm 级,适合大型外壳、治具、检具与展会模型。真空复模则用 SLA 母模翻制硅胶模具,小批量复制 20–200 套,能做双色、包胶与接近注塑的外观效果。
先看用途,再比较材料、尺寸、精度与后处理。下表为工艺选型参考,实际能力与交期以书面评估结果为准。
| 工艺 | 成型精度 | 最大尺寸 | 力学性能 | 单件成本 | 典型交期 | 最适合 |
|---|---|---|---|---|---|---|
| SLA 光固化 | ±0.05 mm | 800 × 800 × 400 mm | 中(脆性偏高) | 中 | 24–48 小时 | 外观手板、精细结构 |
| SLS 尼龙烧结 | ±0.1 mm | 700 × 380 × 580 mm | 高(韧性好) | 中高 | 48–72 小时 | 功能件、小批量生产 |
| SLM 金属打印 | ±0.1 mm | 250 × 250 × 325 mm | 很高(近锻件) | 高 | 5–10 天 | 金属结构件、随形流道 |
| FDM 熔融挤出 | ±0.2 mm | 1000 × 1000 × 1000 mm | 中高(层间异性) | 低 | 24–72 小时 | 大尺寸件、治具检具 |
| 真空复模 | ±0.1 mm | 受母模限制 | 接近注塑件 | 低(分摊后) | 5–8 天 | 外观小批量 20–200 套 |
注:以上为常规能力区间。加急、超公差、特殊材料与后处理会影响交期与报价,以实际评审结果为准。
零件的观感和手感,很多时候由后处理决定。具体工序、实施地点与交付要求在方案中确认;涉及外部协作时,应提前约定保密与质量要求。
手工与振动研磨结合,去除支撑痕迹与层纹,可指定目数。外观件默认做到 800 目以上。
底漆、面漆、哑光 / 亮光 / 橡胶漆,支持按潘通色号或色板打样配色,可做双色与渐变。
树脂件电镀铜镍铬,或做真空镀铝,用于模拟金属质感的外观验证。
LOGO、刻度、说明文字,支持平面与曲面丝印,金属件可镭雕打标。
尼龙件染黑与配色,树脂件抛光至透明或做半透磨砂效果。
铜螺母热熔植入、攻牙、粘接组装,按你的包装要求贴标出货。
一件起做,无起订量。适合结构验证、装配测试与设计评审阶段。
20–2000 件,用打印与复模组合完成,无需开钢模,可随时改版。
签订年度框架协议,专属工艺档案、固定对接人、按月结算与优先排产。
我们会告诉你每种工艺的价格、交期和风险,由你决定。评估与建议不收费,也不会因为没下单就催你。
企业数据沿用公司资料,统计时间与口径以公司最新说明为准。具体产品配置、工艺参数、交期及商务条款以书面确认为准。